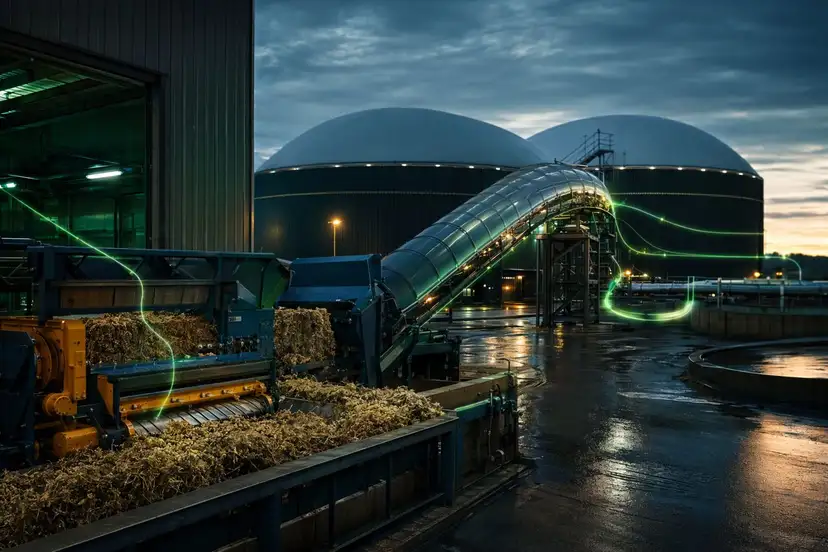
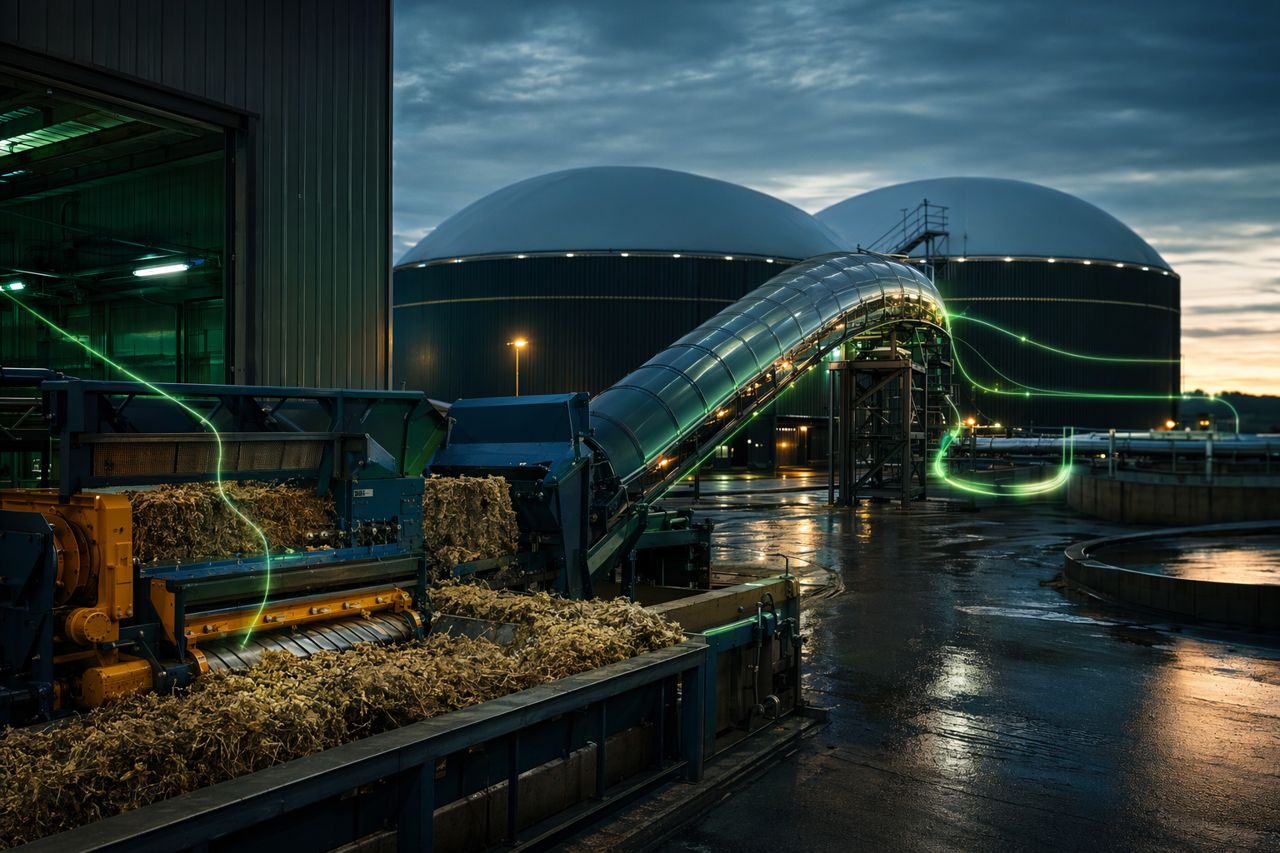
Équipements de prétraitement pour substrats fibreux : réduction de taille, mélange et adéquation du prétraitement
Les substrats fibreux peuvent sembler attractifs en raison des redevances de traitement ou de leur disponibilité, mais ils se comportent rarement comme des intrants pompables et homogènes. Paille, ensilage d’herbe, résidus de cultures, fibres de pressage, litières de fumier et fibres issues de la transformation alimentaire peuvent apporter une forte valeur en glucides structurels dans un digesteur, tout en augmentant les couches flottantes, la charge de mélange, la viscosité, la tendance au moussage et le délai d’hydrolyse.
Pour les responsables d’exploitation, la question n’est pas de savoir si le prétraitement est utile. La question est de déterminer quelle étape d’équipement élimine le véritable goulot d’étranglement sans créer de nouveaux coûts de maintenance, de consommation électrique ou de stress procédé.
AneroShift accompagne les unités en tant que fournisseur d’enzymes pour la production de biogaz lorsque les intrants fibreux nécessitent une hydrolyse plus rapide, une conversion plus stable et des données d’essai plus claires. Les enzymes ne remplacent pas une bonne préparation mécanique. Elles donnent les meilleurs résultats lorsque le substrat a été rendu accessible, distribué et dosé dans la biologie de manière maîtrisée.
Ce que le prétraitement doit résoudre dans une ligne d’intrants fibreux
Avant de spécifier un équipement, il faut définir le problème opérationnel. Les matières fibreuses peuvent limiter les performances de l’unité de plusieurs façons :
- Hydrolyse lente : la structure végétale intacte retarde la conversion et peut décaler la production de gaz au-delà de l’objectif de temps de séjour.
- Mouillabilité insuffisante : les fibres sèches et flottantes résistent au contact avec le lisier et peuvent former des croûtes.
- Viscosité élevée : les fibres longues et les solides gonflés augmentent l’énergie de mélange et réduisent le transfert de masse.
- Dosage irrégulier : les balles, agglomérats et matières filandreuses créent des pics de charge organique.
- Risque de mousse et d’écume : l’air entraîné, les composés tensioactifs et un mouillage incomplet peuvent déstabiliser la surface du digesteur.
- Exposition à la maintenance : pierres, ficelles, sable et fragments métalliques peuvent transformer un intrant avantageux en problème de pompes et de vis sans fin.
La bonne chaîne de prétraitement combine généralement le contrôle des contaminants, la réduction granulométrique, le mouillage et le mélange, ainsi que, lorsque cela se justifie, un prétraitement mécanique, thermique, chimique ou biologique.
Cartographie des équipements : de la réception à l’alimentation du digesteur
Une ligne pratique pour substrats fibreux comprend souvent les étapes suivantes.
1. Réception et dosage
Les fonds mouvants, poussoirs, ouvre-balles, trémies et vis doseuses transforment des livraisons variables en un débit d’alimentation maîtrisé. Cette étape donne le ton à l’ensemble du procédé. Si le système de réception provoque des à-coups ou des pontages, le digesteur reçoit une charge irrégulière, et tout programme enzymatique ou de prétraitement en aval devient plus difficile à évaluer.
Points d’attention pour l’acheteur :
- Le système peut-il gérer les charges les plus humides et les plus sèches attendues ?
- Empêche-t-il le pontage sans intervention excessive de l’opérateur ?
- Le dosage est-il suffisamment précis pour permettre un essai contrôlé ?
- Les contaminants sont-ils éliminés avant d’atteindre les équipements coûteux ?
2. Réduction de taille
Les broyeurs, broyeurs à marteaux, hacheurs, macérateurs et moulins de coupe exposent la surface des fibres et réduisent le comportement des longs brins. Une réduction plus poussée n’est pas toujours meilleure. Une matière très fine peut améliorer l’accessibilité, mais aussi augmenter la demande énergétique, l’usure et l’épaississement du lisier.
Pour la plupart des unités de biogaz, l’objectif est d’obtenir un profil granulométrique qui améliore le mouillage et l’hydrolyse sans surtraitement.
Signes opérationnels indiquant que la réduction de taille est bénéfique :
- diminution des tapis flottants et des accumulations en forme de cordes ;
- comportement plus uniforme des pompes d’alimentation ;
- démarrage plus rapide de la production de gaz après les changements d’alimentation ;
- réduction de l’effort de mélange pour la même proportion d’intrant ;
- texture du digestat plus prévisible.
Signes opérationnels indiquant que la réduction de taille va trop loin :
- forte hausse de l’électricité sans gain de gaz ;
- usure accélérée des lames, grilles et revêtements ;
- viscosité accrue du lisier due à un excès de fines ;
- arrêts de maintenance plus fréquents en tête de ligne.
3. Mélange humide et conditionnement du lisier
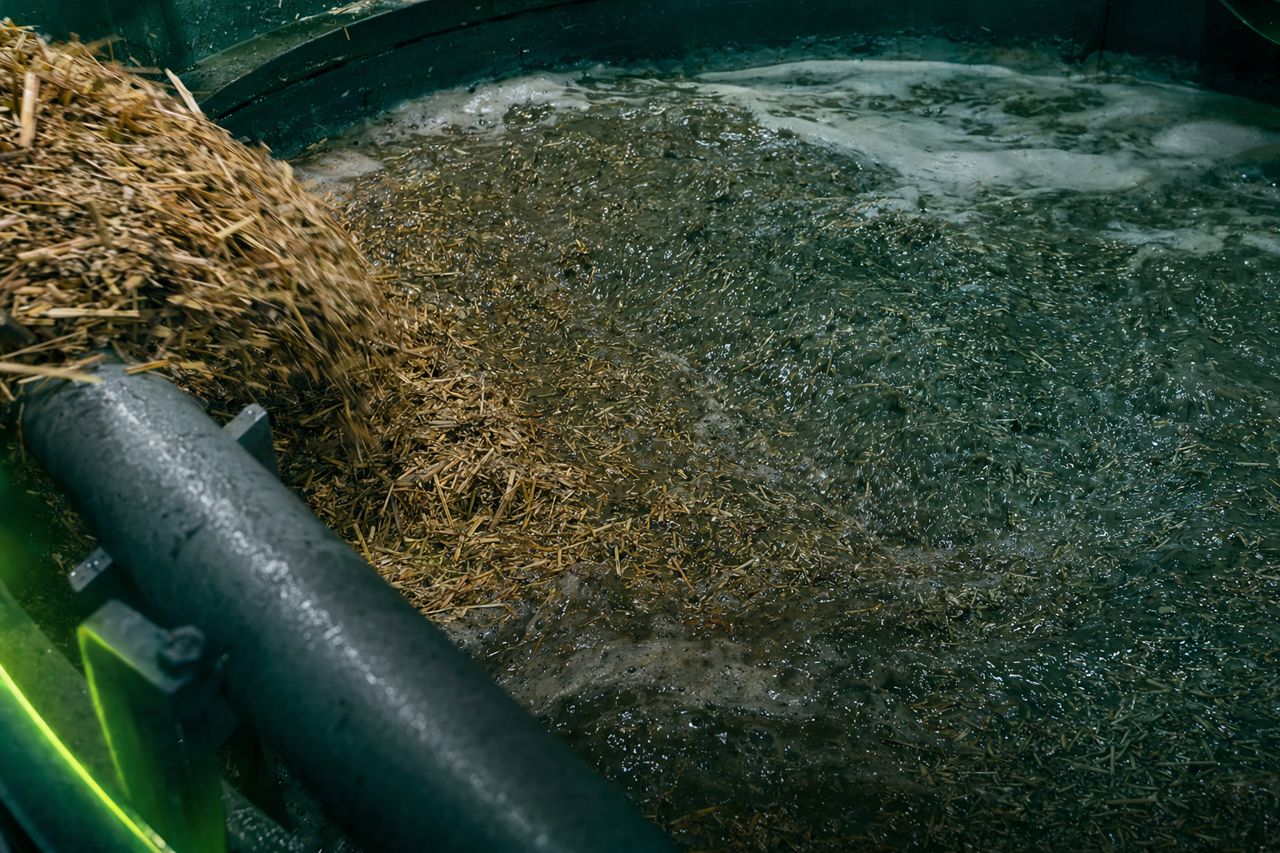
Une fois les fibres réduites, elles doivent entrer en contact avec le liquide. Les mélangeurs à palettes, cuves à lisier, hydropulpeurs, boucles de recirculation et systèmes en ligne à fort cisaillement peuvent améliorer le mouillage et la distribution avant le digesteur.
C’est souvent à cette étape que les programmes enzymatiques deviennent plus prévisibles. Les enzymes ont besoin d’accéder à la surface du substrat et de disposer d’une fenêtre de contact avant ou pendant la digestion. Un lisier bien mélangé permet d’éviter les surdosages localisés, les poches sèches et les impulsions d’alimentation qui créent un stress en AGV.
Questions pratiques de conception :
- L’intensité de mélange est-elle suffisante pour mouiller les fibres sans entraîner trop d’air ?
- Le digestat recirculé peut-il être utilisé pour conditionner la matière sèche ?
- Le temps de contact est-il constant d’un jour à l’autre ?
- La ligne peut-elle doser l’enzyme dans un flux stable plutôt que dans un lot grumeleux ?
4. Prétraitement mécanique
Le prétraitement mécanique comprend le broyage, l’extrusion, le défibrage, les systèmes pression-cisaillement et les unités de désintégration. Ces technologies peuvent ouvrir la structure fibreuse et améliorer l’hydrolyse, en particulier pour les matières lignocellulosiques. Elles ajoutent aussi des coûts d’investissement, des pièces d’usure et une demande énergétique.
Un dossier économique solide dépend du volume d’intrants, de la valeur du substrat, du goulot d’étranglement actuel et de la pression sur le temps de séjour. Si l’unité présente déjà des contraintes de mélange ou de chauffage, un prétraitement mécanique agressif peut déplacer le goulot d’étranglement plutôt que le résoudre.
Utilisez un prétraitement mécanique lorsque :
- l’unité dispose d’un approvisionnement stable en matières fibreuses ;
- la ligne actuelle ne peut pas traiter suffisamment de substrat sans problèmes d’écume ou de viscosité ;
- l’augmentation de gaz peut être mesurée par rapport à des périodes de référence claires ;
- l’accès à la maintenance et les pièces de rechange sont acceptables pour l’équipe d’exploitation.
5. Prétraitement thermique et thermomécanique
Le chauffage peut améliorer l’assouplissement du substrat et, selon les règles locales et le type d’intrant, contribuer aux exigences d’hygiénisation. Les systèmes combinant traitement thermique et mécanique peuvent accroître l’accessibilité des fibres, mais ils exigent un bilan énergétique soigneux.
Pour les exploitations de biogaz, la question clé est simple : le gaz supplémentaire, la stabilité ou le débit accru justifient-ils l’apport de chaleur et la complexité de l’équipement ?
Les étapes thermiques doivent être examinées en tenant compte de :
- la chaleur fatale disponible ;
- le risque d’encrassement des échangeurs de chaleur ;
- la gestion des condensats et des odeurs ;
- l’évolution de la viscosité en aval ;
- l’impact sur la libération d’ammoniac ou le risque d’inhibition du procédé.
6. Prétraitement chimique ou alcalin
Le prétraitement alcalin ou chimique peut ouvrir la structure lignocellulosique, mais il modifie aussi la chimie du procédé. Les unités qui envisagent cette voie doivent disposer d’un contrôle rigoureux du dosage, de la sécurité, des exigences liées au digestat et du coût des réactifs.
Il ne s’agit pas d’une modification à ajouter à la légère. Elle doit être évaluée à partir de données de laboratoire et de données sur site, incluant l’alcalinité, la charge en sodium ou potassium, la biologie en aval, l’utilisation du digestat et les considérations réglementaires.
7. Prétraitement biologique et enzymatique
Le soutien enzymatique peut aider à accélérer la dégradation de la cellulose, de l’hémicellulose, des résidus d’amidon, des protéines, des graisses ou des matières organiques mixtes selon le profil du substrat. Pour les matières fibreuses, l’adéquation est généralement la plus forte lorsque la préparation mécanique a créé l’accès, mais que l’hydrolyse reste l’étape limitante.
Les programmes enzymatiques AneroShift sont conçus pour des essais en unité, pas pour des approximations. Nous examinons le mélange d’intrants, le temps de séjour, la recirculation du digestat, le comportement de la viscosité, le profil gaz, l’évolution des AGV, l’historique de moussage et les contraintes d’exploitation avant de recommander une stratégie de dosage.
Où les enzymes s’intègrent avec les équipements de prétraitement
Considérez les équipements et les enzymes comme une séquence, et non comme des substituts.
- Le broyage crée l’accès. Les enzymes agissent de manière plus régulière lorsque les fibres sont coupées, fissurées ou défibrées.
- Le mélange crée le contact. Les enzymes doivent être réparties dans le lisier plutôt que concentrées dans une zone de trémie.
- Le prétraitement réduit la résistance. La chaleur, le cisaillement ou le conditionnement peuvent rendre l’intrant plus réactif.
- Le contrôle du digesteur protège le gain. L’augmentation de gaz n’a de valeur que si les AGV, l’alcalinité, la mousse et la viscosité restent maîtrisables.
Lorsque les unités considèrent les enzymes comme un simple ajout après une alimentation instable, les résultats sont plus difficiles à interpréter. Lorsque le dosage enzymatique est aligné avec la réception, la granulométrie, le temps de contact et le programme d’alimentation, l’essai devient beaucoup plus lisible.
Construire un essai mesurable en unité
AneroShift recommande un protocole de terrain contrôlé avant toute décision d’approvisionnement à long terme. Le protocole doit être assez simple pour être appliqué par les opérateurs et assez robuste pour inspirer confiance à la direction.
Période de référence
Documentez le fonctionnement normal avant de modifier la ligne. Relevez :
- le tonnage quotidien d’intrants et leur mélange ;
- les tendances de matière sèche et de solides volatils lorsque disponibles ;
- le volume de gaz et la concentration en méthane ;
- l’évolution des AGV et de l’alcalinité ;
- la température du digesteur ;
- la charge de mélange ou les indicateurs observables de viscosité ;
- les notes sur mousse, écume et pompage ;
- le temps de séjour et le schéma de recirculation.
Modifier une variable principale à la fois
Si une unité installe un nouveau broyeur, modifie le mélange et démarre les enzymes le même jour, le résultat peut être positif, mais l’attribution devient faible. Dans de nombreux cas, la meilleure approche est une mise en œuvre par étapes :
- stabiliser la ligne mécanique ;
- confirmer le dosage des intrants et la constance granulométrique ;
- introduire le dosage enzymatique à un point de contact défini ;
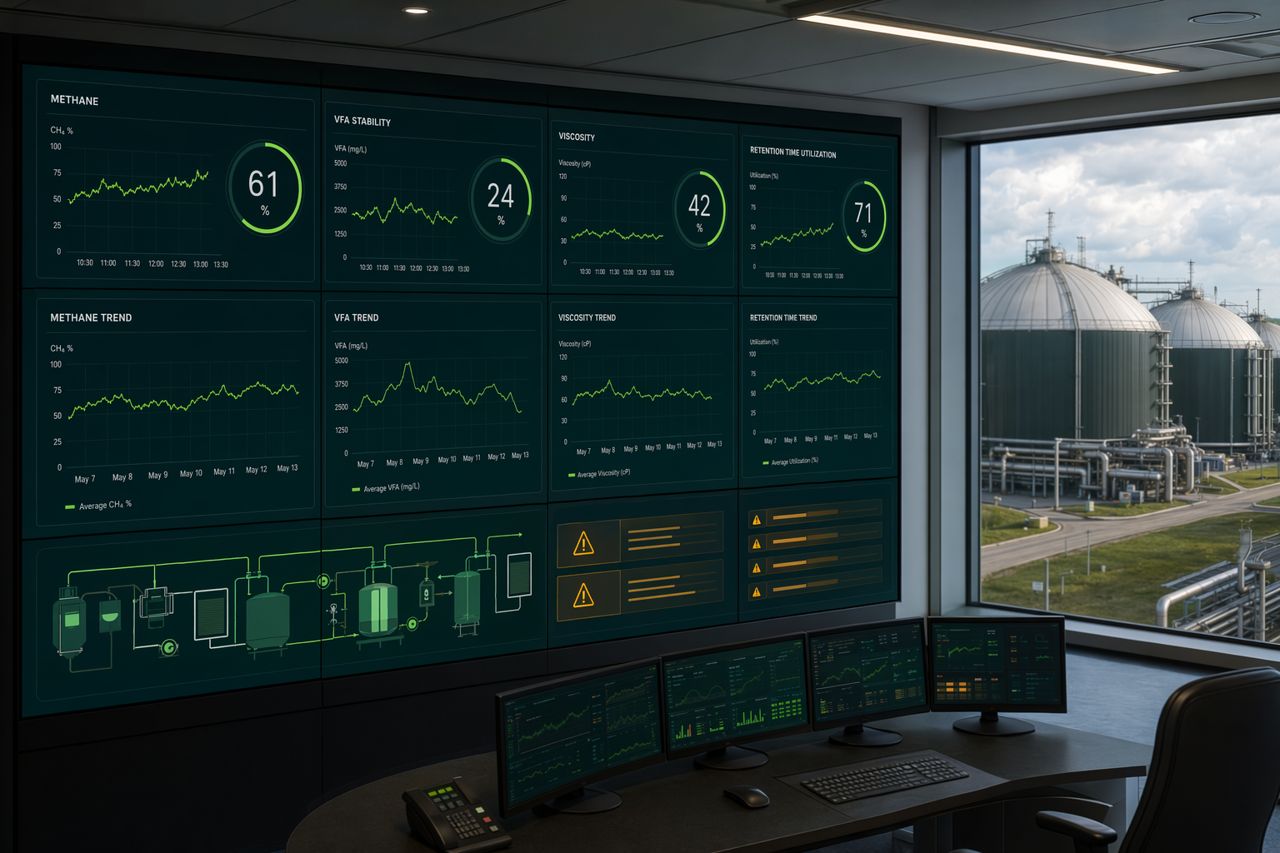
- surveiller le gaz, le méthane, la stabilité des AGV, la mousse et les indicateurs de viscosité ;
- comparer les résultats à la référence convenue et à l’attente ajustée selon les intrants.
Définir le succès avant le début de l’essai
Un objectif d’essai utile ne se limite pas à « plus de gaz ». Il peut inclure :
- une augmentation du méthane au même débit d’alimentation ;
- la capacité d’augmenter la part d’intrants fibreux sans stress en AGV ;
- une réduction des épisodes de mousse ;
- une baisse de l’effort de mélange ou une meilleure pompabilité ;
- une récupération plus rapide après les changements d’intrants ;
- une meilleure utilisation du temps de séjour ;
- une diminution des fibres non converties observées dans le digestat.
Erreurs courantes de spécification
Acheter d’abord le broyeur le plus agressif
Une réduction de taille agressive peut résoudre les problèmes de fibres longues, mais créer de l’usure, des fines, de la viscosité et des problèmes énergétiques. Adaptez la machine au substrat et à la réalité hydraulique du digesteur.
Ignorer le comportement de mouillage
Une fibre hachée qui flotte encore n’est pas entièrement préparée. Le mouillage et le contact avec le lisier déterminent souvent si la biologie reçoit le substrat à temps.
Traiter toutes les matières fibreuses de la même manière
La paille, l’herbe, les résidus de maïs, la litière de fumier et les fibres issues de la transformation des légumes se comportent différemment. Le niveau de lignine, l’humidité, les cendres, les surfaces cireuses et les conditions de stockage influencent tous l’adéquation des équipements et la réponse enzymatique.
Mesurer uniquement le gaz total
Le gaz total peut évoluer pour des raisons sans lien avec une meilleure hydrolyse. Suivez la concentration en méthane, la charge, la stabilité des AGV, la mousse et le contexte de temps de séjour.
Démarrer les enzymes sans point de dosage
Un bon programme enzymatique nécessite un emplacement d’injection pratique, un flux constant et une routine opérateur. Le meilleur point de dosage se trouve souvent dans une zone de mélange humide ou de recirculation où le contact est fiable.
Liste de contrôle d’achat pour les responsables d’exploitation
Avant de s’engager dans des équipements de prétraitement pour substrats fibreux, posez les questions suivantes aux fournisseurs et aux équipes internes :
- Quelle plage d’intrants a été utilisée pour dimensionner l’équipement ?
- Comment le système gère-t-il les pierres, plastiques, ficelles et le sable ?
- Quel est le calendrier prévu des pièces d’usure avec notre mélange de substrats ?
- La ligne peut-elle maintenir un débit d’alimentation stable pendant les pics de livraison ?
- Comment la granulométrie sera-t-elle contrôlée sur site ?
- Où l’ajout de liquide ou la recirculation du digestat aura-t-il lieu ?
- Existe-t-il un point de dosage enzymatique défini avec un bon mélange ?
- Comment mesurerons-nous l’augmentation de gaz séparément de la variation des intrants ?
- Quels indicateurs procédé déclencheront une pause ou un ajustement ?
- Qui est responsable de l’examen des données d’essai : l’exploitation, le fournisseur ou les deux ?
Adéquation pratique : équipements plus soutien enzymatique
Pour une unité de biogaz traitant des substrats fibreux, la meilleure configuration n’est généralement pas la plus complexe. C’est celle qui donne le contrôle aux opérateurs : réception maîtrisée, réduction de taille appropriée, mélange humide fiable et stratégie de soutien à l’hydrolyse pouvant être mesurée.
AneroShift accompagne les unités qui souhaitent des programmes enzymatiques adaptés aux conditions réelles de leurs équipements. Nous aidons à définir la fenêtre d’intrants, l’emplacement de dosage, la durée de l’essai, les points de suivi et les critères de réussite afin que la décision repose sur des données d’exploitation plutôt que sur des hypothèses.
Demander un devis
Si votre unité évalue des intrants fibreux, modernise ses équipements de prétraitement ou teste un soutien enzymatique à l’hydrolyse, demandez un devis via le formulaire de contact sur site. Partagez votre mélange d’intrants, le volume du digesteur, l’objectif de temps de séjour, les goulots d’étranglement actuels, ainsi que toute observation récente concernant le gaz, les AGV, la mousse ou la viscosité. AneroShift répondra avec une recommandation d’approvisionnement pratique et un plan d’essai mesurable.