從帳面上看,秸稈很有吸引力。它來源廣泛、農場營運者熟悉,而且通常就在消化槽附近。但在沼氣廠內,秸稈很少會像容易處理的共基質那樣運作。
挑戰不只是秸稈乾燥或纖維含量高。真正的瓶頸在於可及性。微生物需要能接觸到的碳水化合物。秸稈把這些碳水化合物保護在木質纖維素結構中,使其不易快速分解、提高黏度、拖慢水解,並在負荷率提升過快時增加製程壓力。
對營運者而言,結果並不陌生:浮渣層、混合不均、較高的寄生能耗、產氣反應不穩定、起泡事件,以及讓商業效益更難說服的滯留時間代價。
AneroShift 作為沼氣生產用酵素供應商,與沼氣廠合作時著重於原料變異、消化槽穩定性與可量測的試驗流程。秸稈預處理是最能清楚展現此一價值的場景之一:當酵素策略以實際基質為核心,而不是泛泛承諾時,就能以符合廠內運轉需求的方式支援操作。
秸稈的結構本來就是為了在田間直立生長。正是這樣的結構,讓它在消化槽中具有抗分解性。
主要限制包括:
預處理的目的,是在消化前或消化過程中降低這些限制。但並非所有預處理方法都解決同一個問題,也不是每座廠都有設備、能源餘裕或人力容量來管理複雜的前端流程。
農場規模沼氣廠經常接近其操作極限運轉。原料品質的一點變化,就可能影響黏度、可泵送性、VFA 趨勢、起泡傾向與產氣穩定性。
當導入或增加秸稈時,廠內可能出現:
這就是為什麼秸稈在採購上看似經濟,卻可能在運轉上成本高昂。若廠內無法有效釋放該基質的價值,原料就會占用消化槽容積,卻無法在所需時間內提供其潛在甲烷貢獻。
許多營運者會先從物理方法著手:
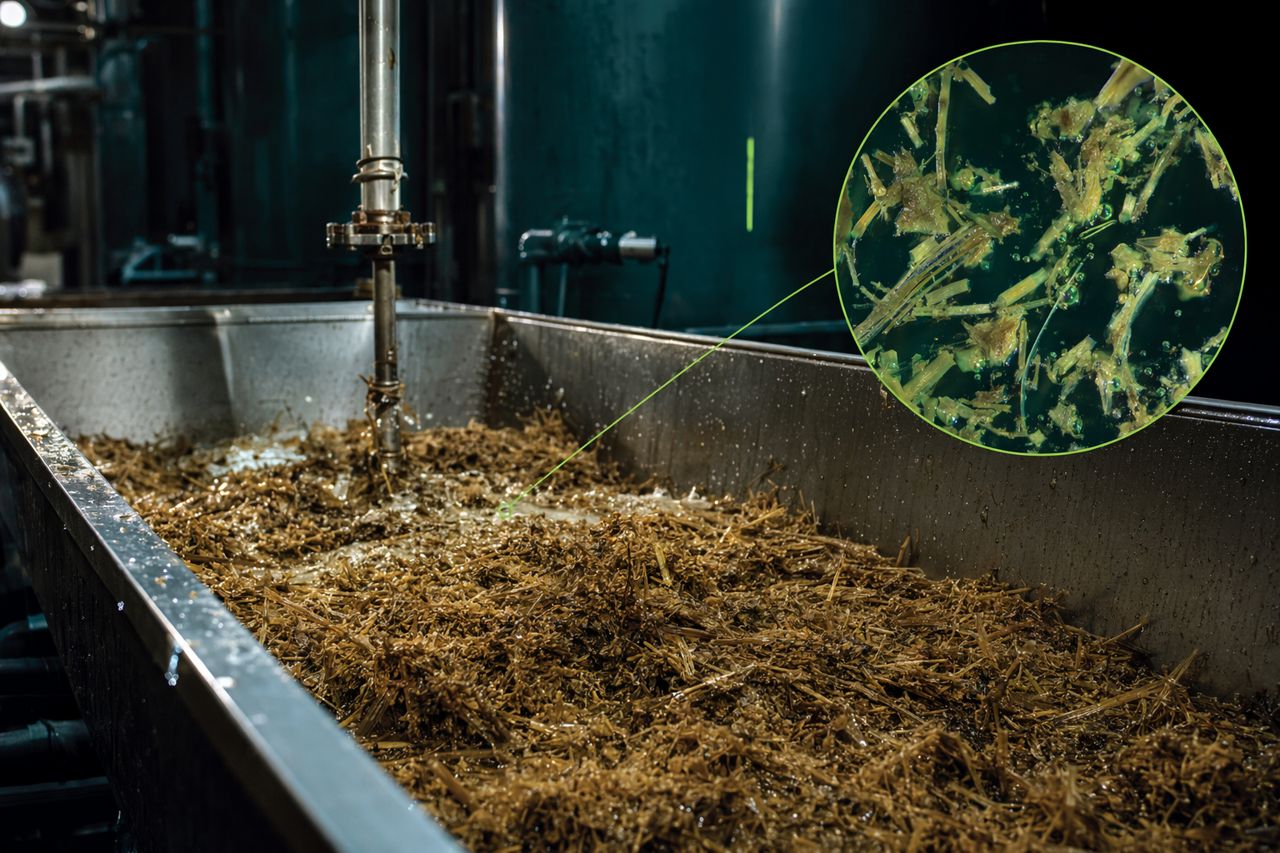
這些步驟可以帶來幫助。較小的顆粒會增加表面積。更好的潤濕可改善接觸。熱能可軟化部分結構。
但物理破壞並不會自動把受保護的纖維轉化為可及基質。它也可能增加能源使用、維護需求與設備磨耗。在農場規模下,這些取捨相當重要。
問題不在於機械預處理是好是壞。問題在於它是否足以達成甲烷目標、滯留時間目標與廠內穩定性目標。
以酵素為主導的秸稈預處理,用於支援更快接觸纖維部分。以實務來說,目標是在不增加不必要製程壓力的情況下,協助廠內把抗分解纖維轉向更可利用的物料。
AneroShift 透過針對原料特性的酵素策略來處理,目標包括:
酵素不能取代基本的廠內紀律。切碎長度、餵料節奏、接種污泥健康、微量營養平衡、溫度控制與混合仍然重要。但當這些基礎條件受到控制時,酵素預處理就能成為釋放秸稈價值的精準槓桿。
秸稈不是單一且一致的物料。小麥秸稈、大麥秸稈、黑麥秸稈與玉米秸稈可能表現不同。儲存條件、含水率、天候暴露、土壤污染與切碎品質都會影響反應。
通用型酵素建議可能失準,因為它沒有考量:
這也是為什麼 AneroShift 不把酵素供應定位為盲目添加劑銷售。對沼氣營運者而言,價值在於流程:定義瓶頸、匹配酵素策略、保護消化槽,並以基準運轉作為對照量測反應。
成功的秸稈預處理試驗,應該簡單到廠內團隊能執行,同時嚴謹到能產生財務與營運團隊都能信任的決策依據。
在改變酵素策略之前,先掌握目前的操作狀況:
基準線不需要複雜。它需要一致。
不要用「消化變好」這類模糊目標來試驗酵素。應選擇與廠內相關的目標。
常見目標包括:
最清楚的試驗會避免多項變更同時發生。如果廠內同時改變原料、負荷率、微量元素、混合排程與酵素應用,結果就會變得難以解讀。
AneroShift 支援保持比較可行性的試驗設計。營運者應該清楚知道改變了什麼、何時改變,以及哪些 KPI 應該最先出現變化。
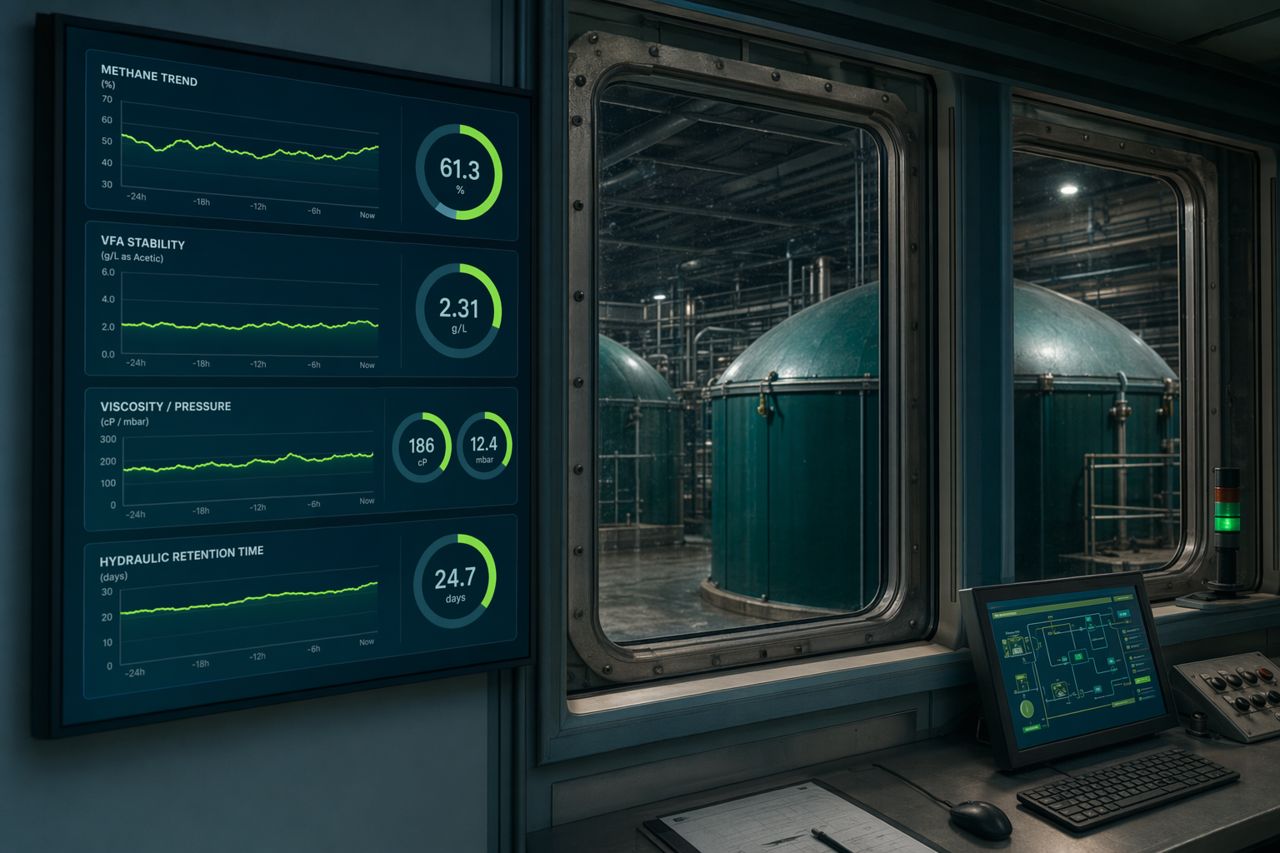
甲烷提升很重要,但它不一定是第一個有用訊號。在富含秸稈的系統中,營運者可能先觀察到:
這些指標有助於判斷水解可及性是否正在改善,之後再計算最終生產經濟性。
在試驗期間結束時,與基準線比較:
決策應以廠內價值為基礎,而不是只看酵素成本。如果酵素策略能讓更多秸稈被可靠使用、降低操作壓力,或改善既有原料的甲烷反應,其商業理由可能比單純的添加劑成本比較更有說服力。
只因為秸稈容易取得就添加更多,可能在水解瓶頸尚未處理前,就把消化槽推向不穩定。酵素策略應支援負荷決策,而不是為激進加載找藉口。
總產氣會因許多原因而變動。甲烷濃度、VFA 行為、起泡事件與操作處理狀況,能更清楚呈現廠內是否真的改善。
過長、乾燥、潤濕不佳的秸稈更難管理。當廠內同時重視切碎品質、餵料一致性與接觸時間時,酵素支援效果最好。
即使兩座消化槽使用相似秸稈,也可能因微生物生態、共基質、滯留時間與混合條件不同而有不同反應。針對單一廠況的方法更可靠。
AneroShift 是為工業沼氣對話而設計,而非消費式宣稱。當我們討論秸稈預處理時,我們聚焦於廠內真正重要的問題:
作為沼氣生產用酵素供應商,AneroShift 支援需要在自身條件下,以可控方式測試酵素價值的營運者。
如果秸稈正透過水解緩慢、黏度、浮渣層、起泡壓力或甲烷反應不一致限制您的沼氣廠,AneroShift 可協助為您的原料混合組成定義以酵素為主導的試驗流程。
請使用網站上的報價申請表,並提供:
請透過網站表單申請報價,以討論針對您廠況的秸稈預處理計畫。
Tell us your application and volume — we reply with pricing and lead time.
我们已收到您的信息,将通过邮件回复。